Artykuł sponsorowany
Trzy technologie etykietowania i ich wpływ na format, trwałość oraz tempo produkcji
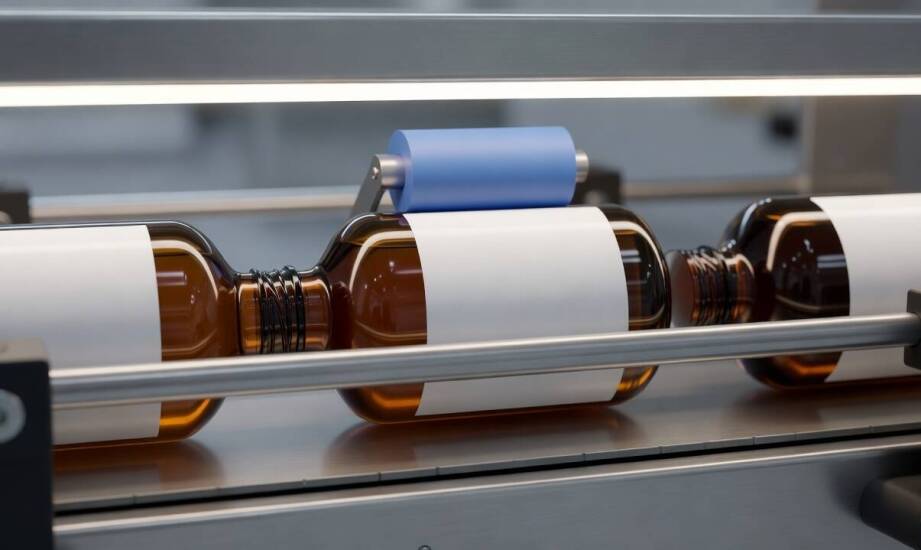
Zakład produkcyjny musi jednocześnie zapewnić czytelność informacji na opakowaniu, zgodność z wymogami regulacyjnymi oraz nieprzerwaną pracę linii pakującej. Niewłaściwy dobór technologii etykietowania prowadzi do przestojów, reklamacji lub naruszenia norm bezpieczeństwa produktu. Każda zatrzymana partia to wymierne straty finansowe i zaburzenie łańcucha logistycznego. Zrozumienie fizycznych parametrów i ograniczeń poszczególnych systemów stanowi punkt wyjścia do budowy bezawaryjnego cyklu wytwórczego.
Trzy technologie etykietowania – mechanika pracy i materiały
Etykieta samoprzylepna opiera się na warstwie kleju aktywowanego naciskiem, który nie wymaga wcześniejszego podgrzewania. Mechanizmy dozujące zdejmują materiał z silikonowego podkładu, przenosząc go bezpośrednio na przesuwający się obiekt. Proces ten gwarantuje wysoką precyzję pozycjonowania na powierzchniach płaskich oraz lekko zakrzywionych. Najczęściej wykorzystuje się tu papier uszlachetniony lub folie polipropylenowe powleczone spoiwem akrylowym bądź kauczukowym. Brak konieczności pracy z wysoką temperaturą ułatwia znakowanie towarów wrażliwych termicznie, choć powstający z podkładu odpad wymaga wdrożenia osobnego systemu utylizacji w zakładzie.
Aplikacja w technologii hot melt polega na dozowaniu płynnego spoiwa bezpośrednio wewnątrz działającej maszyny. Układ podgrzewa substancję do temperatury 120–160°C, a po nałożeniu na chłodniejszą butelkę klej błyskawicznie tężeje, mocno wiążąc obydwa elementy. W tej metodzie stosuje się głównie nośniki z orientowanego polipropylenu docinane z dużej rolki tuż przed owinięciem. Substancja klejąca pokrywa wyłącznie krawędź początkową i końcową folii, co drastycznie obniża jednostkowe koszty materiałowe przy wielomilionowych nakładach produkcyjnych.
Etykieta sleeve to bezszwowy rękaw nakładany mechanicznie na wyrób od góry, przechodzący następnie przez tunel parowy. Typowa folia używana w tym procesie, bazująca na polimerach takich jak PETG, PVC lub copolyester, kurczy się pod wpływem ciepła o 60 do 78%. Materiał ściśle opina nawet najbardziej skomplikowane i wyprofilowane kształty. Zastosowanie tuneli grzewczych ułatwia równomierne rozprowadzenie temperatury, eliminując pustki powietrzne i zniekształcenia docelowej grafiki.
Cechy fizyczne produktu bezwzględnie weryfikują użyteczność każdej z powyższych metod. Proste słoiki i cylindryczne butelki bez problemu współpracują z wariantami samoprzylepnymi. Mocno taliowane opakowania kosmetyczne wymuszają zastosowanie rękawa termokurczliwego, chroniącego pełne 360° obwodu. Zakłady pracujące w środowisku o podwyższonej wilgotności lub rozlewające zimne napoje eliminują standardowy papier na rzecz syntetyków odpornych na wodę. Z kolei szkło pokryte wilgocią kondensacyjną utrudnia poprawne usieciowanie klejów nakładanych na zimno, czyniąc system hot melt bezpieczniejszym wyborem technologicznym.
Integracja urządzeń pakujących i zapobieganie przestojom
Zanim zapadnie ostateczna decyzja o montażu poszczególnych modułów, należy przeanalizować warunki środowiskowe całego cyklu życia towaru. Kosmetyki i wyroby chemiczne wymagają powłok znoszących wycieki żrących płynów oraz tarcie występujące w transporcie zbiorczym. Folia obkurczana zabezpiecza grafikę grubą warstwą tworzywa od zewnątrz, a w wielu przypadkach przejmuje również funkcję plomby zabezpieczającej nakrętkę. Preparaty opuszczające chłodnie muszą opierać się na mocnych spoiwach kauczukowych, które nie krystalizują w ujemnych temperaturach, gwarantując integralność oznaczeń.
Skonfigurowanie całego toru staje się wyzwaniem logistycznym, gdy moduły pracują w różnym tempie roboczym. Przemysłowa maszyna do naklejania etykiet w technologii hot melt potrafi obsługiwać rozlewnie wody z prędkością dochodzącą do 60 000 jednostek na godzinę. Systemy wykorzystujące nośniki samoprzylepne pracują zazwyczaj z przepustowością rzędu 10 000–30 000 sztuk, znakomicie radząc sobie ze średnimi partiami. Wdrożenie odpowiednich buforów akumulacyjnych między stanowiskami pozwala na utrzymanie ciągłości znakowania nawet wtedy, gdy poprzedzająca nalewarka zatrzyma się na kilka sekund.
Niedopasowanie parametrów materiałowych prowadzi do nagminnych przerw na linii i generowania poważnych braków sprzętowych. Doświadczenia serwisowe firmy DMT Packaging dowodzą, że usterki najczęściej objawiają się zwijaniem brzegów folii, niekontrolowanym przesuwaniem tekstu lub rolowaniem warstwy przylegającej. Użycie kleju o zbyt długim czasie wiązania sprawia, że wibracje taśmociągu przesuwają grafikę przed pełnym zastygnięciem spoiwa. Utrzymanie płynności wymaga także precyzyjnej kalibracji czujników optycznych, ponieważ błędy odczytu potęgują koszty utrzymania całego toru produkcyjnego.
Architektura obwodu produkcyjnego opiera się na zachowaniu równowagi między kinetyką podajników a właściwościami chemicznymi użytych materiałów docelowych. Precyzyjne zmapowanie występujących ryzyk – od skraplania pary po przeciążenia fizyczne – pozwala skonstruować niezawodny obieg oznaczający wyroby zgodnie z harmonogramem logistycznym.
Kategorie artykułów
Polecane artykuły

Cechy wysokiej jakości kabiny do piaskowania: na co zwrócić uwagę przy zakupie
Wysoka jakość urządzeń do obróbki powierzchniowej odgrywa kluczową rolę w wielu branżach, takich jak motoryzacja, lotnictwo czy przemysł metalowy. Dlatego warto zwrócić uwagę na różne aspekty związane z wyborem odpowiednich maszyn i technologii, takich jak kabina do piaskowania. W artykule omówione
Jakie zmiany osobowościowe mogą wynikać z wpływu alkoholu na zachowanie u człowieka?
Alkohol oddziałuje na psychikę, wprowadzając zmiany w zachowaniu i osobowości. Może prowadzić do zaburzeń w relacjach interpersonalnych. W miarę spożycia substancji jednostka staje się coraz mniej zdolna do kontrolowania swoich emocji i działań, co może skutkować agresją, depresją czy lękami. Zrozum