Artykuł sponsorowany
Jakie błędy w doborze śruby montażowej wychodzą dopiero po osadzeniu w prefabrykacie
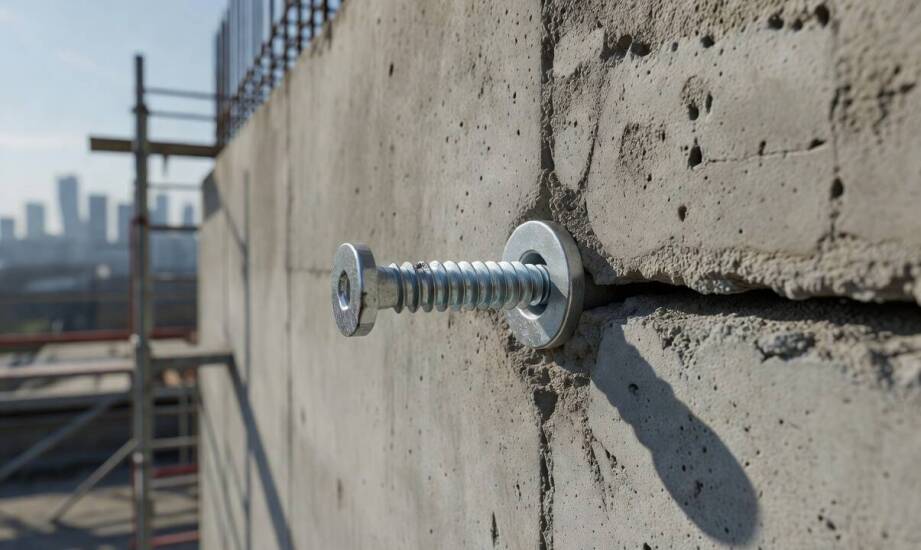
W prefabrykacji betonowej lub stalowej osadzenie łącznika o nominalnie poprawnej średnicy i długości nie zawsze gwarantuje właściwe działanie docelowego węzła. Problem ujawnia się często dopiero podczas odbioru technicznego lub pod pełnym obciążeniem, gdy połączenie wykazuje luz, niewystarczające zazębienie gwintu albo uszkodzoną powłokę ochronną. Pominięcie detali z kart technicznych prowadzi do sytuacji, w której fizycznie pasujący element nie spełnia wymogów nośności całego układu.
Parametry techniczne pomijane przy doborze
W elemencie prefabrykowanym z osadzoną szyną kotwiącą sam poprawny wymiar gwintu M12 lub M16 absolutnie nie wystarcza do poprawnego zmontowania konstrukcji. Projektant oraz wykonawca muszą precyzyjnie uwzględnić wysokość nakrętki, grubość podkładki oraz wymagane jeden lub dwa zwoje wystające z połączenia po dokręceniu. Przykładowo łączna grubość spajanych elementów może wynosić 20 mm, a nakrętka M8 ma wysokość około 6,5 mm. W takiej sytuacji cały łącznik musi mieć co najmniej 30 mm długości roboczej, aby zapewnić pełne przeniesienie siły na gwint.
Często ignorowanym parametrem pozostaje faktyczna klasa wytrzymałości całego układu. Zastosowanie trzpienia w wysokiej klasie 10.9 wymaga dopasowania nakrętki ściśle według tabel zgodności normy ISO 898-2. Dokument ten przewiduje konkretne parametry dla poszczególnych klas od 04 do 12. Ignorowanie tych wytycznych i dobieranie komponentów losowo najczęściej prowadzi do całkowitego zerwania gwintu wewnętrznego w nakrętce, mimo nienaruszonej struktury samej śruby. Dodatkowo rodzaj zastosowanego gwintu oraz sposób zabezpieczenia antykorozyjnego decydują o odporności węzła na wibracje. W profesjonalnych specyfikacjach technicznych powłoki elektrolityczne opisuje norma ISO 4042, natomiast cynkowanie ogniowe wymaga rygorystycznej zgodności z EN ISO 10684. Dokładna weryfikacja tych detali pozwala uniknąć ognisk korozji w trudnodostępnych miejscach.
Właściwie dobrane śruby montażowe do szyn kotwiących posiadają ściśle określone parametry nośności w kartach technicznych producenta. Dokumentacja systemowa podaje wymaganą średnicę, długość roboczą, klasę materiału, normę określającą geometrię gwintu oraz wymaganą grubość powłoki cynkowej. Niezwykle ważne pozostają precyzyjne wymiary łba typu T oraz narzucony moment dokręcania. Wynosi on na przykład 25 Nm dla gwintu M12 w wersji ogólnej lub 50 Nm przy sztywnym kontakcie typu stal-stal. Brak weryfikacji tych danych uniemożliwia sprawdzenie kompatybilności łącznika z konkretnym profilem szyny. Wszelkie niezgodności wymiarowe owocują luzem w rowku, niepełnym zazębieniem mechanizmu albo zarysowaniem powłoki cynkowej podczas blokowania łba o 90 stopni.
Sygnały ostrzegawcze i znaczenie wytycznych systemowych
Błędny dobór elementów mocujących na placu budowy zdradzają natychmiastowe trudności z obrotem i prawidłowym zablokowaniem łba w kanale szyny. Zespoły monterskie często obserwują widoczne przekoszenie elementu łączonego, niewystarczający docisk powierzchniowy lub całkowity brak rezerwy regulacji położenia docelowego panelu elewacyjnego. Sekwencyjne dokręcanie śrub po przekątnej w połączeniach wielopunktowych zapobiega lokalnym naprężeniom oraz gwarantuje równomierne przyleganie wszystkich montowanych części do podłoża.
Regulacje prawne i techniczne porządkują zasady stosowania łączników w odpowiedzialnych konstrukcjach. Normy PN-EN 14399 oraz PN-EN 15048 określają rygorystyczne wymagania dla strukturalnych zestawów śrubowych w stalowych konstrukcjach nośnych, wprowadzając procedury ścisłej kontroli i obowiązkowe zasady znakowania symbolem CE. Z kolei same systemy szynowe podlegają oddzielnym Europejskim Ocenom Technicznym (ETA). Definiują one dopuszczalne siły wyrywające, bezpieczne momenty montażowe oraz dokładne zasady instalacji w betonie. Przestrzeganie tych procedur ogranicza ryzyko błędnej interpretacji nośności przez wykonawcę podczas prac na obiekcie.
Końcowy odbiór połączenia stanowi zawsze praktyczny test całego wcześniejszego procesu doboru materiałów. Inspektor weryfikuje nie tylko podstawową średnicę czy długość gwintu, lecz także klasę wytrzymałości, ciągłość powłoki antykorozyjnej oraz pełną kompatybilność łba z zamontowaną szyną kotwiącą. W sektorze budowlanym firma Bonato Polska zaopatruje zakłady prefabrykacji oraz ekipy wykonawcze w komponenty stalowe. Bezpośredni dostęp do certyfikowanych elementów mocujących ułatwia zachowanie surowych wymagań projektowych na każdym etapie realizacji. Brak konieczności stosowania niesprawdzonych zamienników znacząco obniża ryzyko opóźnień podczas odbiorów technicznych budynku.
Zapewnienie odpowiedniej nośności węzłów w prefabrykatach wymaga weryfikacji wszystkich parametrów z karty technicznej jeszcze przed rozpoczęciem prac montażowych. Tylko pełna transparentność danych technicznych i rygorystyczna zgodność z odpowiednimi normami minimalizują ryzyko awarii konstrukcyjnych na etapie eksploatacji. Prawidłowa identyfikacja wymagań materiałowych gwarantuje wysoką jakość wykonania oraz pełne bezpieczeństwo każdego nowoczesnego obiektu budowlanego.
Kategorie artykułów
Polecane artykuły

Cechy wysokiej jakości kabiny do piaskowania: na co zwrócić uwagę przy zakupie
Wysoka jakość urządzeń do obróbki powierzchniowej odgrywa kluczową rolę w wielu branżach, takich jak motoryzacja, lotnictwo czy przemysł metalowy. Dlatego warto zwrócić uwagę na różne aspekty związane z wyborem odpowiednich maszyn i technologii, takich jak kabina do piaskowania. W artykule omówione
Jakie zmiany osobowościowe mogą wynikać z wpływu alkoholu na zachowanie u człowieka?
Alkohol oddziałuje na psychikę, wprowadzając zmiany w zachowaniu i osobowości. Może prowadzić do zaburzeń w relacjach interpersonalnych. W miarę spożycia substancji jednostka staje się coraz mniej zdolna do kontrolowania swoich emocji i działań, co może skutkować agresją, depresją czy lękami. Zrozum