Artykuł sponsorowany
Jak dobrać tarcze polerujące do szkła płaskiego, by uniknąć przegrzania i utraty powtarzalności
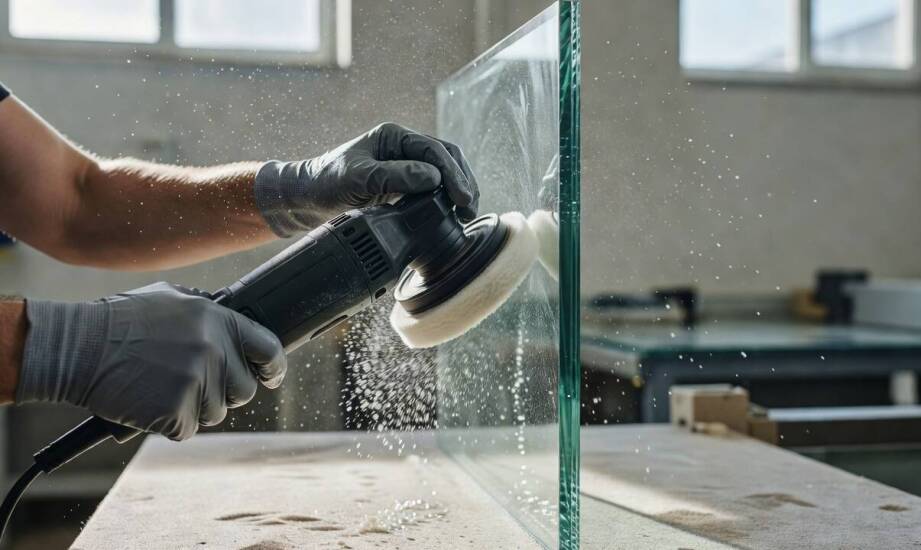
Obróbka dużych tafli szkła płaskiego w warsztacie różni się od napraw powierzchniowych. Tafle o wymiarach rzędu kilku metrów kwadratowych wymagają absolutnej powtarzalności. Proces ten realizowany jest na setkach elementów, dlatego stawia przed operatorem zupełnie inne wyzwania niż punktowe usuwanie rys. Poradniki motoryzacyjne skupiają się na niskich obrotach i aplikacji pasty z tlenkiem ceru. W profesjonalnej obróbce szkła płaskiego liczy się przede wszystkim tempo zbierania materiału i precyzja krawędzi. Przenoszenie technik garażowych do parku maszynowego często kończy się przegrzaniem materiału i zniszczeniem osprzętu.
Miejsce polerowania w sekwencji cięcia i szlifowania
Proces obróbki krawędzi wymaga ścisłego zachowania kolejności technologicznej. Po użyciu noży olejowych następuje szlifowanie zgrubne i dokładne diamentowymi ściernicami obwodowymi. Narzędzia te nadają krawędzi docelowy kształt, ale zostawiają matową powierzchnię z drobnymi rysami. Tarcze polerskie wchodzą do gry na samym końcu, aby usunąć mikroskopijne ślady po ziarnie diamentowym. Dobór narzędzia wykańczającego zależy od precyzji poprzedniego etapu. Im dokładniejsze szlifowanie, tym mniejsza agresywność wymagana od osprzętu polerującego.
Końcowy efekt wpływa na estetykę i wytrzymałość mechaniczną tafli. Prawidłowo przygotowana krawędź charakteryzuje się równomiernym połyskiem bez widocznych pod światło, matowych stref. Z perspektywy warsztatowej proces ten wymaga zupełnie innej skali dokładności niż doraźne polerowanie szyb po przypadkowych uszkodzeniach powierzchni. Operator nie powinien wyczuwać pod palcem żadnych rowków wzdłużnych. W produkcji seryjnej powtarzalność tego rezultatu decyduje o rentowności całego warsztatu. Błędy na etapie wykańczania generują kosztowne odrzuty i wymuszają ponowną obróbkę materiału.
Jak dobrać tarcze polerskie i parametry pracy?
Narzędzia wykańczające różnią się strukturą spoiwa, porowatością i zawartością tlenku ceru. Tarcze o większej porowatości wykazują wysoką zdolność do samooczyszczania podczas pracy ciągłej. Sprawdzają się one znakomicie przy dużych seriach szkła o stałej grubości. Narzędzia o bardziej zwartej strukturze oferują dłuższą żywotność, co ułatwia obróbkę przy zmiennych parametrach tafli. Specjalistyczne tarcze cerowe wymagają mocniejszego nacisku i mniejszej dawki wody. Zmiana tych parametrów prowadzi do uplastycznienia struktury roboczej i pozwala uzyskać głęboki połysk.
Parametry obróbki bezpośrednio determinują ryzyko uszkodzenia materiału. Docisk, prędkość obrotowa i ilość chłodziwa decydują o temperaturze w punkcie styku. W przypadku pracy z osprzętem cerowym temperatura powierzchni nie powinna przekraczać 50°C. Lokalne nagrzanie szkła wywołuje mleczne plamy, zniekształcenia optyczne i groźne mikropęknięcia. Ciągłe chłodzenie wodą redukuje tarcie i skutecznie wypłukuje urobek. Zbyt mocny docisk tworzy niepożądane fale na krawędzi i przyspiesza zużycie ściernicy.
Decyzja o wyborze osprzętu zależy od grubości tafli i rodzaju realizowanej produkcji. Klasyczne szkło float o grubości od 3 do 19 mm obrabia się najczęściej standardowymi tarczami polerskimi na pozycjach wykańczających. Szkło powlekane wymaga użycia narzędzi o mniejszej agresywności, aby nie uszkodzić wrażliwych warstw zewnętrznych. Automaty szlifiersko-polerskie pracują najlepiej z osprzętem o wysokiej wydajności. Hurtownia Polver dostarcza zakłom specjalistyczne tarcze, których parametry należy zawsze precyzyjnie dobrać do specyfiki powłok. Obróbka ręczna pojedynczych elementów pozwala na wykorzystanie klasycznych tarcz filcowych wspomaganych odpowiednią pastą.
Spójność procesu ważniejsza niż sama tarcza
Ostateczny rezultat wykańczania szkła wynika z konsekwentnego nadzorowania wszystkich etapów. Najdroższa tarcza nie zrekompensuje błędów popełnionych podczas cięcia lub szlifowania zgrubnego. Zużyty osprzęt traci zdolność do równomiernego zbierania materiału, co skutkuje falowaniem krawędzi. Warsztaty szklarskie muszą regularnie kontrolować obroty, siłę docisku i przepływ chłodziwa. Wymiana ściernic natychmiast po osiągnięciu granicy zużycia gwarantuje stabilną jakość przy długich seriach.
Systematyczność w utrzymaniu reżimu technologicznego przekłada się na realne oszczędności finansowe. Zgranie wszystkich stanowisk maszyny krawędziarskiej minimalizuje ryzyko pęknięć hartowniczych. Zadbany i na bieżąco serwisowany sprzęt pozwala operatorom skupić się na wydajności. Prawidłowo zaplanowana obróbka redukuje liczbę reklamacji i podnosi prestiż zakładu w oczach klientów biznesowych.
Kategorie artykułów
Polecane artykuły

Cechy wysokiej jakości kabiny do piaskowania: na co zwrócić uwagę przy zakupie
Wysoka jakość urządzeń do obróbki powierzchniowej odgrywa kluczową rolę w wielu branżach, takich jak motoryzacja, lotnictwo czy przemysł metalowy. Dlatego warto zwrócić uwagę na różne aspekty związane z wyborem odpowiednich maszyn i technologii, takich jak kabina do piaskowania. W artykule omówione
Jakie zmiany osobowościowe mogą wynikać z wpływu alkoholu na zachowanie u człowieka?
Alkohol oddziałuje na psychikę, wprowadzając zmiany w zachowaniu i osobowości. Może prowadzić do zaburzeń w relacjach interpersonalnych. W miarę spożycia substancji jednostka staje się coraz mniej zdolna do kontrolowania swoich emocji i działań, co może skutkować agresją, depresją czy lękami. Zrozum