Artykuł sponsorowany
Co decyduje o jakości krawędzi sklejki po cięciu laserowym w reklamie
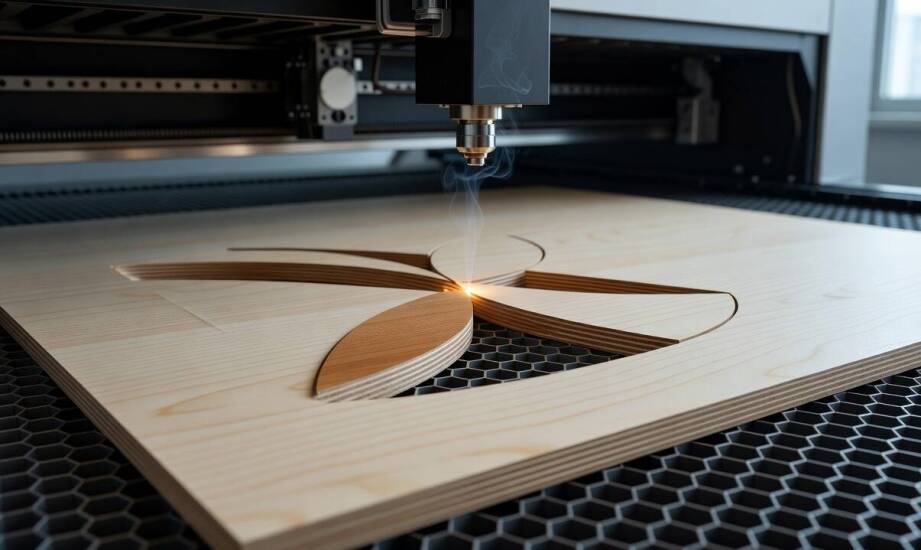
Ta sama sklejka po wycięciu na ploterze potrafi dać zupełnie inne efekty wizualne. Krawędź materiału bywa idealnie jasna i gładka, ale przy błędnych ustawieniach staje się mocno zwęglona lub nierówna. Ostateczny wygląd obrabianych elementów zależy od precyzyjnego doboru parametrów pracy maszyny, specyfiki samego drewna oraz starannego przygotowania projektu. W branży reklamowej, gdzie detale decydują o estetyce szyldów, pylonów i liter przestrzennych, zrozumienie mechanizmów działania wiązki świetlnej pozwala uniknąć kosztownych problemów na etapie montażu i wykończenia.
Zależność parametrów lasera od specyfiki sklejki
Producenci urządzeń tnących jednoznacznie podkreślają, że parametry obróbki zależą od konkretnej maszyny, rodzaju materiału, przepustowości oraz docelowej jakości cięcia. Zamiast trzymać się uniwersalnych widełek procentowych dla poszczególnych grubości, operatorzy muszą dostosowywać konfigurację do bieżących warunków. W przypadku cienkich, trzymilimetrowych arkuszy drewna zaleca się rozpoczęcie pracy od testu na niewielkiej próbce. Takie podejście pozwala ocenić, jak dany gatunek oddaje ciepło i w jaki sposób warstwy wewnętrzne reagują na kontakt ze zogniskowanym promieniem.
Zbyt duża moc połączona z wolnym ruchem głowicy najczęściej powoduje lokalne zwęglenie celulozy oraz krystalizację żywicy zawartej w kleju. Krawędź ciemnieje do brązowego lub czarnego odcienia, a na powierzchni osadza się trudna do usunięcia sadza. Sytuację pogarsza brak odpowiedniego nadmuchu sprężonego powietrza. Dym nie jest wtedy na bieżąco wydmuchiwany ze szczeliny roboczej i osiada na rozgrzanych ściankach bocznych. Wilgotność materiału przekraczająca dziesięć procent oraz powszechna obecność klejów fenolowych w tańszych płytach dodatkowo zwiększają ryzyko powstawania ciemnych nalotów.
Wieloprzejściowość bywa pomocna przy grubszym materiale lub w sytuacjach, gdy zastosowanie bardzo wysokiej mocy grozi nieodwracalnym zniszczeniem krawędzi. Podział procesu na kilka delikatniejszych etapów może ułatwić uzyskanie czystego rzazu bez efektu opalenia górnej warstwy. Zastosowanie tej techniki zawsze wymaga jednak wcześniejszego przetestowania na próbnym fragmencie, ponieważ nie za każdym razem przynosi to wymierny skutek wizualny, a jednocześnie odczuwalnie wydłuża całkowity czas pracy plotera.
Przygotowanie projektu a wykończenie nośników reklamowych
Prawidłowa realizacja zlecenia zaczyna się przed umieszczeniem materiału na stole roboczym. Dokumentacja projektowa musi przyjąć postać pliku wektorowego zgodnego z maszyną, bez zbędnego nagromadzenia krzywych. Projekty graficzne przesyłane do wycięcia powinny zachowywać skalę jeden do jednego z zastosowaniem milimetrów jako głównej jednostki miary. Wszystkie kontury wymagają idealnie zamkniętych ścieżek bez najmniejszych przerw i podwójnych nakładek. Linie ustawia się na minimalną grubość, dzięki czemu system sterujący traktuje je jako ścieżki przejścia wiązki, a nie strefy przeznaczone do powierzchniowego grawerowania. Prawidłowo przygotowany układ elementów bezpośrednio warunkuje jakość krawędzi. Wykonując cięcie sklejki laserem we Wrocławiu, inżynierowie w GKR-Group dokładnie weryfikują geometrię kształtów przed rozkrojem, aby zminimalizować ryzyko powstania defektów.
Jasna i gładka powierzchnia drewna po cięciu gwarantuje równomierne przyleganie farby lub lakieru bez konieczności nakładania kilku warstw podkładu. Ciemne, mocno zwęglone boki wymagają uciążliwego szlifowania mechanicznego lub chemicznego czyszczenia, ponieważ w przeciwnym razie powłoka malarska traci przyczepność do podłoża i z czasem zaczyna odpryskiwać. Podczas klejenia przestrzennych form reklamowych wszelkie pozostałości spalonej żywicy na łączeniach znacząco obniżają siłę wiązania. W dużych kasetonach lub pylonach narażonych na wiatr i zmiany temperatur prowadzi to do rozwarstwień materiału. Precyzyjna, prostopadła krawędź pozwala na bezproblemowe łączenie elementów na styk i zachowanie wąskich tolerancji wymiarowych podczas składania całej konstrukcji.
Dobór optymalnej techniki do priorytetów produkcyjnych
Ostateczny wybór ustawień sprzętowych to zawsze wynik kompromisu między oczekiwaną wydajnością a jakością wykończenia. Przy krótkich seriach szyldów i wysokich wymaganiach estetycznych korzystne okazuje się obniżenie parametrów energetycznych na rzecz uzyskania czystej krawędzi, która jest od razu gotowa do malowania. Z kolei masowa produkcja powtarzalnych detali często stawia na maksymalną szybkość posuwu głowicy. W takich przypadkach lekkie przyciemnienie bocznych ścianek stanowi akceptowalny koszt znacznego skrócenia cyklu. Znajomość fizycznych właściwości sklejki oraz jej zachowania pod wpływem skupionego światła pozwala zoptymalizować cały proces budowy trwałej reklamy zewnętrznej.
Kategorie artykułów
Polecane artykuły

Cechy wysokiej jakości kabiny do piaskowania: na co zwrócić uwagę przy zakupie
Wysoka jakość urządzeń do obróbki powierzchniowej odgrywa kluczową rolę w wielu branżach, takich jak motoryzacja, lotnictwo czy przemysł metalowy. Dlatego warto zwrócić uwagę na różne aspekty związane z wyborem odpowiednich maszyn i technologii, takich jak kabina do piaskowania. W artykule omówione
Jakie zmiany osobowościowe mogą wynikać z wpływu alkoholu na zachowanie u człowieka?
Alkohol oddziałuje na psychikę, wprowadzając zmiany w zachowaniu i osobowości. Może prowadzić do zaburzeń w relacjach interpersonalnych. W miarę spożycia substancji jednostka staje się coraz mniej zdolna do kontrolowania swoich emocji i działań, co może skutkować agresją, depresją czy lękami. Zrozum